L’inspection en ligne est souvent présentée comme un moyen de détecter les défauts plus rapidement. Sur une véritable ligne de coulée de fonte de précision, sa plus grande valeur change lorsque les décisions sont prises. J'ai travaillé dans la production de pièces moulées en fonte chez Ningbo Supreme Machinery Co., Ltd depuis l'époque où les pièces moulées en fonte grise et en fonte ductile étaient inspectées principalement à l'œil nu, au robinet et au pied à coulisse. Le passage aux lignes automatisées et à l’inspection en ligne n’a pas supprimé le besoin d’expérience. Cette expérience a été déplacée vers l'amont, vers la fusion, le coulage, le refroidissement et même l'usinage. Cet article examine comment l’inspection en ligne modifie réellement le contrôle qualité de précision des pièces moulées en fonte, quelles technologies s’avèrent rentables et où elles restent insuffisantes.
L'inspection en ligne ne se limite pas aux rayons X : ce que nous utilisons réellement sur les lignes de coulée de fer
Lorsque les clients entendent que nous utilisons l’inspection en ligne pour le moulage de précision de la fonte, beaucoup supposent que nous parlons de radiographier chaque pièce aux rayons X. Ce n'est pas réaliste. Les rayons X sont utiles, mais ils sont lents, coûteux et souvent excessifs pour un corps de pompe en fonte grise ou un corps de vanne en fonte ductile. Ce qui fonctionne réellement sur une ligne de production, c'est une approche à plusieurs niveaux : analyse thermique au four, surveillance infrarouge au poste de coulée, vision industrielle après nettoyage et tests ciblés aux rayons X ou aux ultrasons pour les lots critiques.
Chez Ningbo Supreme Machinery Co., Ltd, nous produisons casgrayntig en fer,fonte ductile, etmoulage de précisiondepuis plus de 25 ans. L'entreprise a débuté en 1990 avec des pièces moulées en fer et en acier inoxydable, puis a ajouté une ligne de fonderie d'acier après 2000. Au cours de cette période, nos lignes de production sont passées du travail manuel aux machines automatiques. La seule leçon qui se répète est simple :L'inspection en ligne ne fonctionne que lorsqu'elle est liée à une décision de processus.Si les données ne modifient pas la prochaine chaleur, le prochain moule ou la prochaine configuration d'usinage, il s'agit simplement d'un enregistrement.
L’argument du coût : pourquoi un casting rejeté n’est qu’une perte visible
Lorsqu’une pièce moulée de précision est rejetée lors de l’inspection finale, la perte visible est la pièce moulée elle-même. La perte invisible est généralement plus importante. Vous avez déjà consommé de l'énergie de fusion, du sable de moulage, de la main d'œuvre, des surépaisseurs d'usinage et parfois un créneau de livraison client. Pour un collecteur hydraulique en fonte ductile fabriqué selon la norme ASTM A536 65-45-12, un défaut de retrait constaté après l'usinage peut signifier une pièce mise au rebut dont 2 à 3 mm de matière ont déjà été retirés des faces critiques. Ce n’est pas seulement une perte de casting. C'est une perte de capacité d'usinage.
C’est pourquoi je préfère juger l’inspection en ligne selon la rapidité avec laquelle elle peut intervenir. Une lecture d'analyse thermique qui signale une tendance à une faible tendance au magnésium résiduel avant le versement peut sauver une louche entière. Une caméra infrarouge qui détecte une température de coulée inférieure à 1 380 °C peut empêcher les arrêts à froid dans les pièces moulées en fonte grise à paroi mince. Une station de vision industrielle après le grenaillage peut détecter une fissure de surface avant que la pièce n'atteigne le centre d'usinage. Aucun de ces éléments ne remplace l’inspection finale. Ils réduisent le nombre de défauts atteignant l’inspection finale.
Technologie d'inspection adaptée à la fonte grise, à la fonte ductile et au moulage de précision
Toutes les technologies d’inspection en ligne ne conviennent pas à tous les processus de coulée de fonte. Le tableau ci-dessous est la comparaison pratique que j'utilise lors de la configuration d'une ligne. Il ne s'agit pas d'un classement théorique. Cela reflète ce que nous avons vu travailler sur de véritables ateliers de production.
| Technologie | Meilleur ajustement | Vitesse de détection typique | Principaux défauts détectés | Limitation du moulage du fer |
|---|---|---|---|---|
| Analyse thermique | Contrôle de la fusion et de la nodularisation | 30 à 90 secondes par chaleur | Dérive de l'équivalent carbone, fondu de nodularité, tendance au refroidissement | Mesure indirecte ; nécessite un étalonnage avec la métallographie |
| Imagerie thermique infrarouge | Température de coulée et remplissage du moule | Temps réel pendant la coulée | Arrêts à froid, erreurs de fonctionnement, écart de température de coulée | Ligne de vue uniquement ; la fumée et le positionnement de la louche peuvent interférer |
| Vision industrielle | Inspection de surface après nettoyage | 1 à 5 secondes par partie | Fissures, bavures, fermetures à froid, manque de matière, inclusion de sable | Impossible de voir les défauts internes ; l'éclairage et l'orientation des pièces sont importants |
| Radiographie en temps réel | Pièces moulées en fonte ductile et en acier critiques pour la sécurité | 10 à 60 secondes par partie | Porosité de retrait, fissures internes, inclusions | Coût élevé ; vitesse de ligne plus lente ; exigences en matière de radioprotection |
| Tests par ultrasons | Pièces moulées en fonte ductile et en acier à section lourde | 2 à 10 secondes par point | Vides internes, fissures, variation de nodularité dans les sections épaisses | Nécessite un couplage ; les géométries complexes sont difficiles |
Pour les pièces moulées en fonte grise telles que les corps de vannes hydrauliques et les composants de machines-outils, la vision industrielle et la surveillance infrarouge du coulage offrent généralement le meilleur retour. Le graphite en flocons de la fonte grise lui confère un bon amortissement et une bonne conductivité thermique, mais cela signifie également que les défauts de surface sont suffisamment courants pour justifier une inspection visuelle automatisée. Pour les pièces moulées en fonte ductile, l'analyse thermique et les rayons X ciblés sont plus importants car la nodularité et la solidité interne affectent directement l'allongement et la durée de vie en fatigue. Pour le moulage de précision, la priorité se déplace vers les dimensions du modèle en cire et l'intégrité de la coque, où la numérisation laser et l'enregistrement des données de processus comptent souvent plus que la radiographie en ligne.
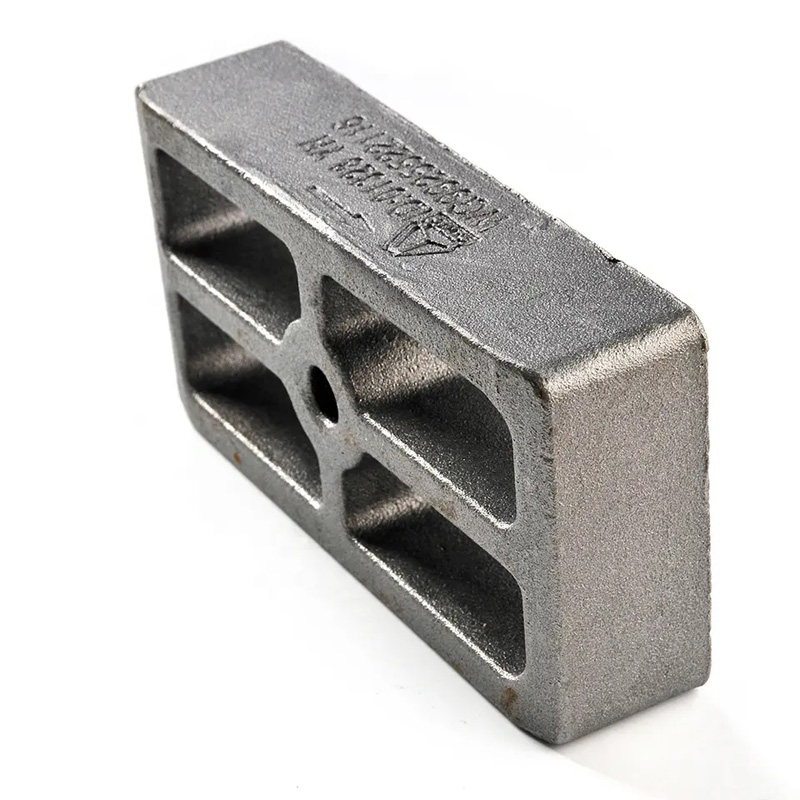
Comment l'inspection en ligne se connecte à l'usinage et à l'assemblage
Une chose que j'ai apprise au cours des années de production de pièces moulées en fer chez Ningbo Supreme Machinery Co., Ltd est que le contrôle qualité ne peut pas s'arrêter à la porte de la fonderie. Une pièce moulée en fonte de précision qui réussit l'inspection dimensionnelle peut toujours échouer au centre d'usinage si la dureté ou la microstructure de la pièce moulée varie. La fonte grise refroidie, par exemple, peut mesurer dans les limites de tolérance mais détruire les outils en carbure. La fonte ductile à faible nodularité peut être usinée facilement mais échoue à un test de pression.
C’est là que les données d’inspection en ligne deviennent précieuses au-delà de la fonderie. Lorsque nous enregistrons les résultats de l'analyse thermique, les températures de coulée et les données de refroidissement par lot, nous pouvons les corréler avec les performances d'usinage. Si un client signale des vibrations ou une usure excessive des outils sur un lot spécifique de pièces moulées en fonte grise, nous pouvons remonter à l'équivalent carbone et à la vitesse de refroidissement. Si une pièce moulée en fonte ductile échoue à un test d'étanchéité après l'usinage, nous pouvons examiner la tendance de la nodularité et des résidus de magnésium. Cette traçabilité n’a rien de glamour, mais c’est ce qui transforme le contrôle qualité en contrôle de processus.
Pour les clients qui reçoivent de notre part à la fois des pièces moulées en fonte et des pièces finies usinées, ce lien réduit le jeu des reproches. Au lieu de débattre pour savoir si le défaut provient du moulage ou de l’usinage, nous pouvons examiner les données ensemble.
Un exemple de configuration pratique pour les collecteurs hydrauliques en fonte ductile
Permettez-moi de donner un exemple concret. Supposons que nous utilisions un collecteur hydraulique en fonte ductile avec une épaisseur de paroi de 8 à 12 mm, un matériau ASTM A536 65-45-12 et une surépaisseur d'usinage de 2,5 mm sur les faces critiques. Le client exige un test d'étanchéité à la pression après usinage et une nodularité d'au moins 85 %.
Du côté de la fusion, nous utiliserions la spectrométrie d’émission optique pour la chimie et l’analyse thermique de l’équivalent carbone et de la tendance de la nodularité. La fenêtre cible est C 3,5 à 3,7 %, Si 2,2 à 2,5 %, Mg 0,04 à 0,06 %. Côté coulée, l'imagerie thermique infrarouge surveille la température de coulée, la maintenant entre 1 390°C et 1 420°C. Après le nettoyage, la vision industrielle vérifie les fissures de surface et les fermetures à froid. Pour les lots critiques, des tests aux rayons X ou aux ultrasons en temps réel vérifient le retrait interne dans la section épaisse autour des bossages des ports.
Cette configuration n'inspecte pas chaque pièce aux rayons X. Il utilise la bonne technologie au bon moment. Le résultat est moins de surprises lors de l’usinage et un taux de réussite aux tests de pression plus stable. D’après mon expérience, cette combinaison compte plus que l’achat de la machine d’inspection la plus chère du marché.
Ce que je vérifierais avant d'acheter un système d'inspection en ligne
Si vous évaluez l’inspection en ligne d’une fonte de précision, je vous poserais quatre questions avant de consulter les brochures des équipements. Tout d’abord, quel défaut essayez-vous de prévenir et à quelle étape du processus se produit-il ? Deuxièmement, que ferez-vous avec les données : modifieront-elles un point de consigne, arrêteront-elles une coulée ou ajusteront-elles un décalage d'usinage ? Troisièmement, quel est le coût d’un défaut manqué par rapport au coût du système d’inspection ? Quatrièmement, qui entretiendra et calibrera le système après l’installation ?
Chez Ningbo Supreme Machinery Co., Ltd, notre production a évolué du travail manuel vers des machines automatiques, car l'automatisation résout les problèmes de cohérence que le travail manuel ne peut pas résoudre. Mais l’automatisation sans retour d’information sur le processus n’est qu’une variation plus rapide. L'inspection en ligne est la boucle de rétroaction qui rend l'automatisation utile pour le contrôle qualité de précision de la fonte.
Foire aux questions
L’inspection en ligne remplace-t-elle l’inspection finale des pièces moulées en fonte ?
L'inspection en ligne réduit le nombre de défauts qui atteignent l'inspection finale, mais l'inspection finale est toujours nécessaire pour l'échantillonnage des lots et les critères d'acceptation spécifiques au client. Pour les pièces moulées en fonte ductile critiques pour la sécurité, les tests finaux de dimensions et de pression restent obligatoires.
Quelle technologie d’inspection en ligne est la plus rentable pour la fonte grise ?
Pour la plupart des lignes de coulée de fonte grise, la vision industrielle après nettoyage et la surveillance infrarouge de la température de coulée offrent le retour sur investissement le plus rapide. Ils détectent les défauts de surface et les fermetures à froid sans ralentir la ligne de manière significative. L'analyse thermique est également importante, mais il s'agit d'un outil de contrôle de la fusion plutôt que d'un outil d'inspection des pièces.
L’inspection en ligne peut-elle détecter les problèmes de nodularité dans la fonte ductile avant la coulée ?
Il peut indiquer une tendance, mais il ne donne pas un chiffre final de nodularité en temps réel. L'analyse thermique combinée à une métallographie rapide peut montrer si la courbe de magnésium résiduel et de refroidissement se situe dans la fenêtre attendue. Si la tendance est hors de la fenêtre, la fonderie peut ajuster la séquence de traitement ou de coulée.
Comment Ningbo Supreme Machinery Co., Ltd prend-elle en charge l'inspection en ligne pour le moulage de précision ?
Pour le moulage de précision, nous nous concentrons sur la stabilité dimensionnelle du modèle de cire, l’épaisseur de la coque et les enregistrements de température de coulée. La numérisation laser et l'enregistrement des données de processus sont souvent plus utiles que la radiographie en ligne pour ces pièces moulées. Nous configurons l'approche d'inspection en fonction de l'alliage, de la géométrie et de la norme d'acceptation du client.
Quelles normes sont couramment référencées pour l’inspection des pièces moulées en fonte ?
Les références courantes incluent ASTM A48 pour la fonte grise, ASTM A536 pour la fonte ductile, ISO 1083 pour les fontes à graphite sphéroïdal, ISO 8062 pour les tolérances dimensionnelles et ASTM E446 ou E186 pour l'examen radiographique. La norme applicable dépend du matériau et de l'application.
Si vous évaluez l'inspection en ligne pour un projet de coulée de fonte de précision, ou si vous souhaitez discuter du contrôle qualité de la fonte grise, de la fonte ductile ou de la fonderie de précision, vous pouvez contacterMachines suprêmes Cie., Ltd de Ningbodirectement. Partagez votre qualité de matériau, vos dimensions critiques et vos problèmes de défauts, et nous pouvons vous aider à définir une configuration d'inspection pratique pour votre ligne de production.